

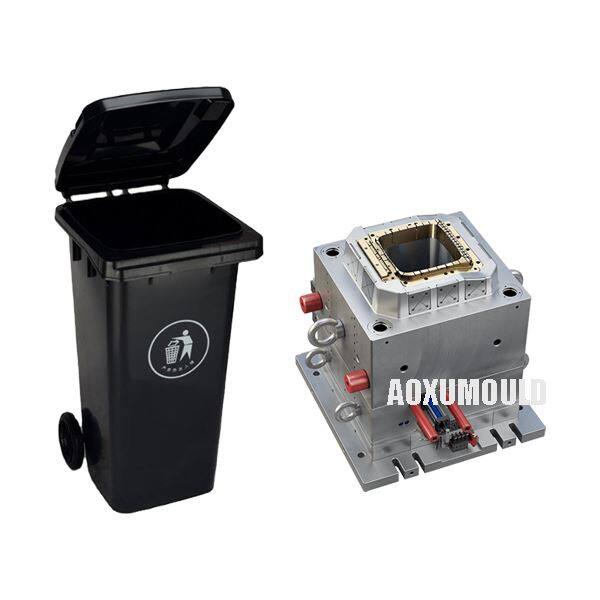
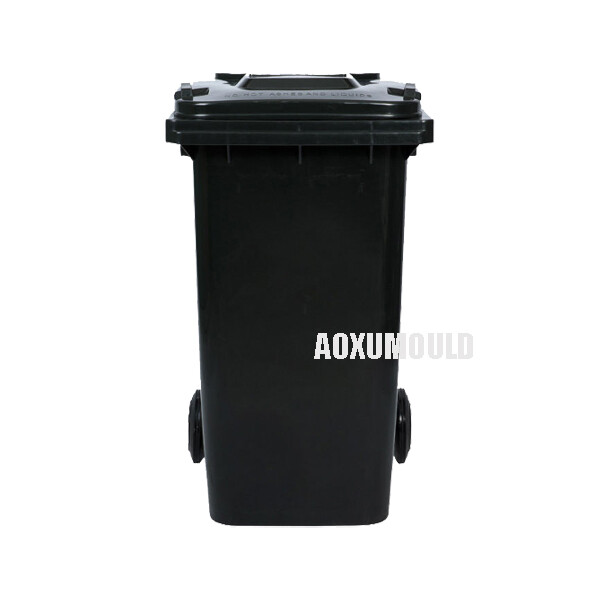
Especificações de molde
|
Nome do molde |
Lixo de plástico HDPE pode moldar |
|
Material do produto |
HDPE, plástico |
|
Tamanho do produto |
650x750x1070mm |
|
Material de molde para cavidade & . núcleo |
P20, 718, 2738 |
|
Nos da cavidade |
1 cavidade |
|
Sistema de injeção |
Corredor frio/corredor quente |
|
Máquina de injeção adequada |
1800T |
|
Tamanho do molde |
885x960x1300mm |
|
Vida útil do molde |
Mais de 300, 000 pcs |
|
T1 Time |
Após a finalização do design, 55 dias |
Por que escolher o material HDPE para produzir?

1. durabilidade e força
Resistente ao impacto-pode suportar gotas e manuseio grosseiro sem rachaduras .
Alta resistência à tração-HDPE é mais forte que o polietileno padrão, tornando latas de lixo mais rígidas e duradouras .
Resistente ao clima-tem um bom desempenho em temperaturas extremas (quentes ou frias) .
2. resistência química e umidade
Não enferruja ou corroe (diferentemente das alternativas de metal) .
Resistente a ácidos, álcalis e solventes - ideal para manter vários tipos de resíduos, incluindo produtos químicos de limpeza .
Impermeabilizado - evita vazamentos e apodrecendo (diferentemente de papelão ou madeira) .
3. leve e resistente
Mais fácil de mover e transportar em comparação com caixas de metal ou cerâmica .
Pode ser reforçado com costelas no design do molde para maior resistência .
4. Reciclabilidade e eco-filidade
100% reciclável (marcado como #2 plástico) .
Muitas latas de lixo são feitas de HDPE reciclado pós-consumo, reduzindo o impacto ambiental .
Vida mais longa reduz as substituições frequentes .
5. produção econômica
Baixo custo de material em comparação com alternativas como aço inoxidável ou fibra de vidro .
Os ciclos de moldagem de injeção rápida permitem produção de alto volume a baixos custos por unidade .
6. Design flexibilidade
Pode ser moldado em formas complexas (alças, tampas, rodas) .
Aceita bem os pigmentos, permitindo cores vibrantes sem desbotamento .
As texturas da superfície (anti-deslizamento, fosco, brilhante) podem ser facilmente adicionadas .
Como fazer um lixo de plástico HDPE de qualidade pode moldar?
1. design inteligente
Use CAD/MoldFlow para otimizar a localização da porta (portões de borda/ventilador), resfriamento e espessura da parede (3-5mm) .
Adicione costelas para resistência e ângulos de rascunho de 1 a 2 graus para facilitar a ejeção .
2. Materiais duráveis
Núcleo/cavidade: p20 ou h13 aço (500k+ tiros) .
Inserções: aço inoxidável para áreas de desgaste alto .
3. Fabricação de precisão
Usinagem CNC/EDM (± 0 . 02mm tolerância).
Superfícies polidas (acabamento brilhante/fosco) .
4. resfriamento eficiente
Canais conformais ou defletores para evitar deformação .
5. teste e ajuste
Teiras para ajustar a temperatura (190–240 graus), pressão (30-80 MPa) e tempo de resfriamento .
Verifique se há defeitos (marcas de pia, fotos curtas) .
6. manutenção
Limpe a cada 10k - 20k tiros, lubrifique as peças móveis .
Tipos comuns de portões para HDPEPlásticoCesto de lixoMoldes

1. Edge Gate (portão padrão)
O tipo mais básico e amplamente utilizado, posicionado na borda da parte . para latas de lixo HDPE, este portão oferece design simples e bom controle sobre o fluxo do material ., no entanto, deixa uma marca visível que pode exigir um corte pós-movimentação, especialmente importante para os bins maiores, onde a aparência é importante.}
2. portão do ventilador
A wider, tapered gate that spreads material flow across a broader area. This type works particularly well for flat sections of trash cans like lids or bottom panels, as it helps prevent warping by distributing pressure evenly. The trade-off is that it creates a larger area that needs finishing work after molding.
3. portão de túnel (portão submarino)
A clever design that angles underneath the part, automatically separating during ejection. This self-removing feature makes it excellent for high-volume production of HDPE trash cans, eliminating manual gate trimming. The downside is increased mold complexity and cost, but often worthwhile for mass production.
4. diafragma gate
Forma um anel completo em torno de peças cilíndricas, tornando-o ideal para aberturas de lata de lixo redondo ., ele fornece preenchimento uniforme, mas deixa uma marca de testemunha circular que precisa de remoção . melhor para recipientes onde a aparência de ponta não é crítica .
5. Hot Runner Gate
Usa um sistema de bicos aquecido para manter o plástico fundido ., embora mais caro, este sistema oferece os resultados mais limpos para latas de lixo premium, com desperdício de material mínimo e nenhum remanescente de portão para aparar .} perfeito para fabricação de alta saída de caixas de qualidade .
Cada tipo de portão afeta o produto final de maneira diferente em termos de:
-Requisitos de acabamento da superfície
-Produção Velocidade
Necessidades de processamento de post
-Mold Manutenção
Custo geral da peça
A escolha depende da sua lixo específica pode projetar, volume de produção, padrões de qualidade e considerações de orçamento . Edge e portões de ventilador são mais comuns para caixas básicas de HDPE, enquanto o túnel e os portões de corredor quentes se adequam às necessidades de produção superior ou de produção em massa .
Defeitos de moldagem por injeçãoNa produção de lixo de lixo de plástico HDPE

1. deformação (deformação após o resfriamento)
-Causes:
Resfriamento desigual devido ao projeto de molde ruim (e . g ., espessura inconsistente da parede) .
Temperatura excessiva do molde ou tempo de resfriamento insuficiente .
Alta tensão interna no HDPE (especialmente com refrigeração rápida) .
-Solutions:
Otimize os canais de resfriamento no molde .
Aumente o tempo de resfriamento ou ajuste a temperatura do molde (normalmente de 20 a 60 graus para HDPE) .
Use espessura uniforme da parede (adicione costelas para suporte, se necessário) .
2. marcas de pia (amassados na superfície)
-Causes:
Seções grossas esfriando muito lentamente, encolhendo para dentro .
Pressão de embalagem insuficiente ou tempo de retenção .
-Solutions:
-Duce espessura da parede em áreas críticas .
-Encrenda pressão de embalagem (o HDPE normalmente requer 30 a 80 mpa) .
-Extend Holding Time para compensar o encolhimento .
3. fotos curtas (enchimento incompleto)
-Causes:
Temperatura de baixa fusão (HDPE derrete em 190–240 graus) .
Velocidade/pressão insuficiente de injeção .
Armadilhas de ar Fluxo de material .
-Solutions:
Aumente a temperatura do barril (especialmente para latas de lixo grandes) .
Aumente a velocidade ou pressão da injeção .
Adicionar/realocar aberturas para liberar ar preso .
4. flash (excesso de material nas bordas)
-Causes:
Pressão excessiva de injeção ou força de grampo muito baixa .
Bordas de molde usadas ou metades de molde desalinhadas .
-Solutions:
Verifique e repare as linhas de despedida do molde .
Reduza a pressão da injeção ou aumente a força do grampo .
Use um molde com tolerâncias mais rígidas .
5. linhas de solda (costuras visíveis)
-Causes:
Frentes de fluxo de fusão que se encontram em torno de orifícios ou obstruções (e . g ., alças) .
Baixa temperatura de fusão ou velocidade de injeção lenta .
-Solutions:
-Encrease Melt temperatura e velocidade de injeção .
-Relocam portões para melhorar os caminhos de fluxo .
-Add líderes de fluxo perto de áreas de linha de solda .
6. Brittleness ou rachaduras
-Causes:
HDPE demais (causa degradação) .
Uso de material excessivo regrente .
Concentrações de estresse de cantos afiados .
-Solutions:
HDPE seco de 60 a 80 graus por 2 a 3 horas (evite superaquecimento) .
Limitar a regra a menos ou igual a 20% da mistura de material .
Adicione filetes a bordas afiadas no design do molde .
7. Jetting (padrões de superfície ondulados)
-Causes:
Injeção de alta velocidade através de portões estreitos .
Material solidificante da superfície do molde frio muito rapidamente .
-Solutions:
Use um portão maior ou interruptor para os portões do ventilador .
Aumente a temperatura do molde ligeiramente .
Otimize a velocidade de injeção (perfil rápido-llow-Fast) .
8. descoloração (manchas pretas/brancas)
-Causes:
HDPE contaminado (sujeira, material degradado) .
Superaquecimento no barril ou manchas mortas .
-Solutions:
Purge o barril completamente entre as execuções .
Lower barrel temperature (avoid >260 graus) .
Use pellets hdpe de alta qualidade e estabilizados por UV .
Componentes do molde
Aço do molde

Sistema de corredor quente

Peças padrão

Pacote & . entrega

Feedback dos clientes

Perguntas frequentes
>1. Que tipos de lixo de plástico HDPE podem moldes você oferece?
Fornecemos moldes de injeção personalizados para:
Lipos de lixo doméstico e comercial
Latas de lixo com rodas
Recipientes de reciclagem
Caixas de resíduos industriais e médicos
Designs personalizados (logotipos de marca, alças, tampas, etc .)
>2. Quanto tempo leva para fabricar um lixo de plástico HDPE pode moldar?
O tempo de fabricação para o nosso lixo HDPE pode que os moldes podem variar dependendo do tamanho e da complexidade do molde . geralmente, pode levar de {{1} dias para concluir .
>3. Você pode personalizar o lixo HDPE pode moldes para ajustar dimensões ou projetos específicos?
Sim, podemos personalizar o lixo de plástico HDPE pode moldes para atender aos seus requisitos específicos . Nossa equipe de engenheiros e designers qualificados trabalhará em estreita colaboração com você para criar um molde que atenda às suas especificações exatas .
>4. Você pode fornecer amostras do seu lixo de plástico HDPE pode moldes antes de fazer um pedido?
Sim, podemos fornecer amostras do nosso lixo HDPE pode moldes para avaliação antes de fazer um pedido ., entre em contato conosco para discutir a disponibilidade e o preço da amostra .
>5. Como você garante a qualidade do molde?
Usinagem CNC e acabamento EDM para precisão
Teste de teste antes da produção em massa
Análise do Flowflow para otimizar o refrigeração e o fluxo de material
>6. Você pode enviar moldes internacionalmente?
Sim, exportamos em todo o mundo com opções de frete DHL, FedEx ou Sea .
>7. Como solicito uma cotação?
Por favor, forneça:
-Trash pode projetar (arquivo CAD/3D ou esboços)
-Dimensões e capacidade exigidas
-Quantidade de ordem estimada
-Material Preferência (cor, conteúdo reciclado, etc .)
Responderemos com custo de molde, tempo de propósito e preços de unidade dentro de 24 horas .


